



(一)技术交底书的要求:
□应清楚、完整地写明发明或实用新型的内容;
□使所属技术领域的普通技术人员能够根据此内容实施发明创造;
□使上述人员相信本发明确实可以解决现有技术不能解决的问题。
(二)技术交底书的具体样本如下:
1)发明创造的名称:
一种精密微型刀具焊接方法
2)所属技术领域:
技术领域:
本发明涉及微型钻头加工领域,更具体的说,涉及一种用于印刷电路板行业的精密微型刀具的焊接方法。
3)背景技术
3.1)详细介绍技术背景,并描述申请人所知的与发明方案最接近的已有技术(应详细介绍,以不需再去看文献即可领会该技术内容为准,如果现有技术出自专利、期刊、书籍,则提供出处);
3.2)对现有技术存在的缺点进行客观的评述(现有技术的缺点是针对于本发明的优点来说的;如果找不出对比技术方案及其缺点,可用反推法,根据本发明的优点来找对应的缺点;本发明不能解决的缺点,不需提供;缺点可以是成本高、处理时间慢等类似问题)。
背景技术:
加工印刷电路板的精密微型刀具的刀具部分的材质与柄部的材质常常是不同的,需要焊接固定。以微型钻头为例,其钻身构件通常使用以高硬度碳化钨为主要成分的硬质合金材质,由于碳化钨材料越来越贵,要节约成本就要尽量减少硬质合金;而钻柄构件主要起夹持定位所用,故钻柄构件选用较廉价的不锈钢圆柱棒料。因此,需采用焊接的方式,将钻身构件和钻柄构件形成一体。
钻身构件和钻柄构件的焊接形式有两种,一种是直接焊接,一种是嵌合焊接。直接焊接的不锈钢材质的钻柄构件的圆柱端面为平面,直接与硬质合金的钻身构件焊接在一起;嵌合焊接的不锈钢材质的钻柄构件的圆柱端面有一嵌合孔,孔内可放焊膏,硬质合金的钻身构件可插入钻柄构件的嵌合孔内,通过焊接的方法与硬质合金的钻身构件连接。下面以钻柄构件的端面有嵌合孔的微型钻头的焊接为例进行说明。对微型钻头的不锈钢的钻柄构件与硬质合金的钻身构件的常规的焊接方法是一次加热法,常包括以下步骤:
S01:将焊膏和钻身构件的焊接部放入钻柄构件的嵌合孔内;
S02:加热使钻身构件的嵌合孔内的焊膏融化,并在加热温度达到预先设置的最高温度值后立即下降,以将钻柄构件与钻身构件焊接连接;
S03:让焊好的微型钻头快速冷却,焊接完成。
这种焊接方法的加热温度曲线如图1所示,其中线段1为加热曲线段,线段2为冷却曲线段。
由于工件焊完后冷却速度过快,其焊接位置处的内应力来不及充分释放,孔内气泡来不及充分溢出,因此现有技术中焊接的微型刀具普遍存在着残余内应力过大、焊缝残留气泡,焊接处的强度不够高的缺点。
4)发明内容:
4.1)正面描述本发明所要解决的技术问题(对应现有技术的所有缺点;本发明解决不了的,不需提供);
4.2)清楚完整的叙述发明创造的技术方案,应结合工艺流程图、原理框图、电路图、仿真图、布局图、设备结构图进行说明(越详细越好,可与第6部分合写;发明中每一功能的实现都要有相应的技术实现方案,不能只有原理,也不能只做功能介绍;需要详细提供与现有技术的区别技术和关联技术;每个附图都应有对应的文字描述,以他人不看附图即可明白技术方案为准;所有英文缩写都应中文注释):
对于机械产品的发明创造应详细说明每一个结构零部件的形状、构造、部件之间的连接关系、空间位置关系、工作原理等;
对于电器产品应描述电器元件的组成、连接关系;
对于无固定形状和结构的产品,如粉状或流体产品、化学品、药品,应描述其组分及其含量、制造工艺条件和工艺流程等;
对于方法发明,应描述操作步骤、工艺参数等;
4.3)简单点明本发明的关键点和欲保护点(逐项列出1、2、3、、、),并简单介绍与最好的现有技术相比,本发明有何优点(一两个自然段即可;结合技术方案来描述,做到有理有据,即用推理或因果关系的方式推理说明;可以对应所要解决的技术问题或发明目的来描述)。
发明内容:
为克服上述缺陷,本发明所要解决的技术问题是提供一种能提高精密微型刀具焊接处的强度的精密微型刀具焊接方法。
本发明的目的是通过以下技术方案来实现的:
一种精密微型刀具焊接方法,包括以下步骤:
A:对微型刀具的焊接处进行加热处理;
B:对微型刀具的焊接处冷却处理;
C:对微型刀具的焊接处进行回热处理;
D:对微型刀具的焊接处冷却处理。
所述的步骤D后还包括重新执行步骤C,直至回热处理达到预设的次数。
所述的步骤C中的回热处理的最高加热温度低于步骤A中的加热处理的最高加热温度;每一次步骤D之后重新执行的步骤C中的回热处理的最高加热温度均低于前一次回热处理的最高加热温度。这样的设计可以更好的释放焊接位置处的内应力。
所述步骤A中的加热处理的过程包括加热子过程和恒温子过程;所述的加热子过程在加热温度到达预设的温度后即进入恒温子过程,并在以预设的恒温时间段内结束恒温子过程,执行步骤B;同样的,所述步骤C中的加热处理的过程包括加热子过程和恒温子过程;所述的加热子过程在加热温度到达预设的温度后即进入恒温子过程,并在以预设的恒温时间段内结束恒温子过程,执行步骤D。
所述的步骤C的回热处理的恒温子过程的恒温时间段短于步骤A中的加热处理的恒温子过程的恒温时间段;每一次步骤D之后重新执行的步骤C中的回热处理的恒温子过程的恒温时间段均短于前一次回热处理的恒温子过程的恒温时间段。
所述的步骤A中的进入恒温子过程的预设温度的可选择的范围为600~800度。
所述的每一次步骤D之后重新执行的步骤C中的回热处理的开始进入加热子过程的温度均低于前一次回热处理的开始进入加热子过程的温度。
所述的步骤B和步骤D中,通过自然冷却处理的方式对微型刀具的焊接处进行冷却处理。
所述的步骤B和步骤D中冷却处理的时间段的长度可选择的范围为0.5~5秒。即每两次的加热间隔时间为0.5~5秒。
本发明由于在进行了加热处理及冷却处理的步骤后,又执行了回热处理的步骤,通过缓慢降温起到类似回火的作用,使得焊接处的内应力可以更好的释放,进一步的减小了焊接处的变形,且孔内焊膏填充更致密,减少了气孔现象,很有效的提高了精密微型刀具焊接处的强度。
5)附图:实用新型专利必须提供附图,附图中构成件可以有标记,尺寸和参数不必标注。
附图说明:
图1是现有技术使用的加热曲线示意图;
图2是本发明实施例使用的加热曲线示意图;
图3是本发明实施例的焊接状态示意图。
其中:9、钻身构件,10、高频感应线圈,11、钻柄构件,12、红外线温度感应装置。
6)优选具体实施方式(可与第4部分合写;尽量写明所有同样能完成发明目的的替代方案,所述替代可以是部分结构、器件、方法步骤的替代,也可以是完整的技术方案):
对于产品发明应描述产品构成、电路构成或者化学成分、各部分之间的相互关系、工作过程或操作步骤;对于方法发明应写明步骤、参数、工艺条件等,可提供多个具体实施方式。
具体实施方式:
下面结合附图和较佳的实施例对本发明作进一步说明。
本发明所述的精密微型刀具的焊接方法包括以下几个步骤:
A:对微型刀具的焊接处进行加热处理;
B:对微型刀具的焊接处冷却处理;
C:对微型刀具的焊接处进行回热处理;
D:对微型刀具的焊接处冷却处理。
在需要的时候,可以多次执行步骤C、D进行多次回热。
下面仍以钻柄构件的端面有嵌合孔的微型钻头的焊接为例进行说明,其焊接时的状态如图3所示,所述的钻柄构件11的嵌合孔内涂有焊膏,钻身构件9放置在钻柄构件11的嵌合孔内,通过高频感应线圈10对焊接部位处进行加热,而同时,又通过红外线温度感应装置12对焊接部位处的加热的温度进行实时的测量。
具体的焊接方法包括以下步骤:
S11:将焊膏涂于钻柄构件11的嵌合孔内;
S12:通过进给装置(图中未示出)将钻身构件9插入钻柄构件11的嵌合孔内;
S13:对微型钻头的焊接处进行加热处理,通过控制装在钻柄构件11嵌合孔周围的高频感应线圈10发热,促使焊膏熔化并达到预设的加热温度,将钻柄构件11与钻身构件9焊接成为一体棒料;此即为加热处理过程中的加热子过程,其焊接处的温度曲线可参看图2中的加热曲线段3;
S14:通过红外线温度感应装置12对焊接处的温度进行实时监测,当温度到达预设的温度后,即通知高频感应线圈10进行恒温加热,进入恒温子过程,控制高频感应线圈10加热的温度,保持一段时间恒温,其焊接处的温度曲线可参看图2中的恒温曲线段4,其波峰平坦;其中,对高频感应线圈10的控制可通过控制其电流大小实现;不锈钢的钻柄构件与硬质合金的钻身构件之间的焊接温度可选择设置在600~800度之间,恒温子过程的恒温保持时间可在1~3秒之间;
S15:控制高频感应线圈10停止加热,对微型钻头的焊接处冷却处理,自然冷却1~5秒;其焊接处的温度曲线可参看图2中的冷却曲线段5;
S16:在冷却到一定的温度时,对微型钻头的焊接处进行回热处理,控制高频感应线圈10再次进入加热子过程,短时间地加热焊接处约0.5~1.5秒,其焊接处的温度曲线可参看图2中的回热曲线段6;
S17:在到达预设的回热温度后,进入恒温子过程,控制高频感应线圈10加热的温度,保持一段时间恒温,保持恒温200~400度;其焊接处的温度曲线可参看图2中的恒温曲线段7,其波峰平坦;
S18:再次控制高频感应线圈10停止加热,对微型钻头的焊接处冷却处理,让焊好的工件自然缓慢冷却,其焊接处的温度曲线可参看图2中的冷却曲线段8;
S19:可根据需要重复步骤S16~S18,直至回热处理达到预设的次数。
其中,步骤S13中的加热处理的温度的加热恒温范围为600~800度,而步骤S16中的回热处理的温度低于步骤S13中的加热处理的温度;而每一次步骤S18之后重新执行的步骤S16中的回热处理的温度均低于前一次回热处理的回热温度。具体的温度可以根据实际情况进行调整,这样的设计可以更好的释放焊接位置处的内应力。
而所述的每一次步骤S18之后重新执行的步骤S16中的回热处理的开始进入加热子过程的温度均低于前一次回热处理的开始进入加热子过程的温度。即,每次冷却结束的温度是逐次降低的,直至不再回热处理。这样的设计也有利于更好的释放焊接位置处的内应力。
同时,所述的步骤S17中的回热处理的恒温子过程的恒温时间段短于步骤S14中的加热处理的恒温子过程的恒温时间段;而每一次步骤S18之后重新执行的步骤S17中的回热处理的恒温子过程的恒温时间段均短于前一次回热处理的恒温子过程的恒温时间段。这样的设计也有利于更好的释放焊接位置处的内应力。
通过以上方法焊接的精密微型刀具,由于其在高频焊接时用恒温多次加热法,即先加热到最高温度,保持一段时间恒温,然后停止加热,冷却到一定温度再次加热,通过缓慢降温起到类似回火的作用,使得焊接处的变形减小了30%,说明其内应力显著减小。此外,平均抗拉强度提高20%,孔内焊膏填充更致密,无气孔现象,钢柄表面也无生锈现象。
以上内容是结合具体的优选实施方式对本发明所作的进一步详细说明,不能认定本发明的具体实施只局限于这些说明。对于本发明所属技术领域的普通技术人员来说,在不脱离本发明构思的前提下,还可以做出若干简单推演或替换,如用焊丝或焊片代替焊膏、用平面钢柄代替有嵌合孔的钢柄、用其他的加热工具代替高频感应线圈10、用其他的温度检测器代替红外线温度感应装置12等,都应当视为属于本发明的保护范围。
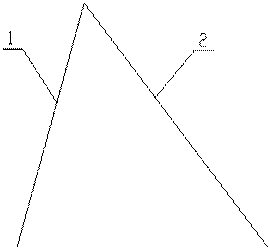
图1
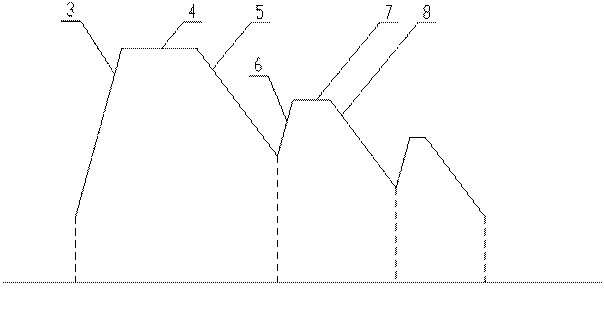
图2
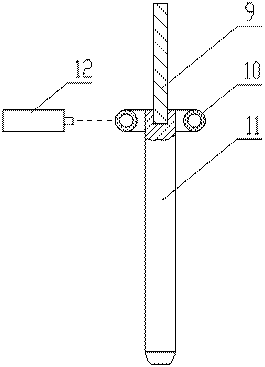
图3

 |
 |
 |
 |
 |


