



(一)技术交底书的要求:
□应清楚、完整地写明发明或实用新型的内容;
□使所属技术领域的普通技术人员能够根据此内容实施发明创造;
□使上述人员相信本发明确实可以解决现有技术不能解决的问题。
(二)技术交底书的具体样本如下:
1)发明创造的名称:
刚-挠结合线路板的结合表面处理方法
2)所属技术领域:
技术领域:
本发明涉及线路板制造技术,尤其是一种可增强刚-挠结合线路板的结合轻度的表面处理方法。
3)背景技术
3.1)详细介绍技术背景,并描述申请人所知的与发明方案最接近的已有技术(应详细介绍,以不需再去看文献即可领会该技术内容为准,如果现有技术出自专利、期刊、书籍,则提供出处);
3.2)对现有技术存在的缺点进行客观的评述(现有技术的缺点是针对于本发明的优点来说的;如果找不出对比技术方案及其缺点,可用反推法,根据本发明的优点来找对应的缺点;本发明不能解决的缺点,不需提供;缺点可以是成本高、处理时间慢等类似问题)。
背景技术:
刚-挠结合线路板是由刚性线路板和挠性线路板结合在一起的。制作过程中,挠性线路板上完成线路布设后,在挠性线路板的朝向刚性线路板的一面上贴合覆盖膜,然后将刚性线路板和挠性线路板结合在一起。为了改善刚性线路板和挠性线路板的结合效果、增强刚-挠结合线路板的结合力、防止分层和起泡,在刚性线路板和挠性线路板结合之前先要对覆盖膜的朝向刚性线路板的表面进行处理。现有技术中的覆盖膜表面处理方法有磨板、化学清洗和喷砂。磨板是采用机械打磨的方式对覆盖膜的表面进行刷磨,以起到清洁作用并使覆盖膜表面形成一定的粗糙面;化学清洗是利用化学药水对覆盖膜表面进行清洁除去覆盖膜表面的油污,提高其压合的表面洁净度;喷砂是将主要由AL2O3和SiO2组成微小颗粒(直径20-30um左右)与水混合,在搅拌成悬浮状态时高压喷射到覆盖膜表面,利用该微小颗粒的高硬度在高压的情况下对覆盖膜表面进行撞击,从而使其表面形成一定凸凹不平的粗糙面。这几种方法的处理效果都不是十分理想。
4)发明内容:
4.1)正面描述本发明所要解决的技术问题(对应现有技术的所有缺点;本发明解决不了的,不需提供);
4.2)清楚完整的叙述发明创造的技术方案,应结合工艺流程图、原理框图、电路图、仿真图、布局图、设备结构图进行说明(越详细越好,可与第6部分合写;发明中每一功能的实现都要有相应的技术实现方案,不能只有原理,也不能只做功能介绍;需要详细提供与现有技术的区别技术和关联技术;每个附图都应有对应的文字描述,以他人不看附图即可明白技术方案为准;所有英文缩写都应中文注释):
对于机械产品的发明创造应详细说明每一个结构零部件的形状、构造、部件之间的连接关系、空间位置关系、工作原理等;
对于电器产品应描述电器元件的组成、连接关系;
对于无固定形状和结构的产品,如粉状或流体产品、化学品、药品,应描述其组分及其含量、制造工艺条件和工艺流程等;
对于方法发明,应描述操作步骤、工艺参数等;
4.3)简单点明本发明的关键点和欲保护点(逐项列出1、2、3、、、),并简单介绍与最好的现有技术相比,本发明有何优点(一两个自然段即可;结合技术方案来描述,做到有理有据,即用推理或因果关系的方式推理说明;可以对应所要解决的技术问题或发明目的来描述)。
发明内容:
本发明所要解决的技术问题是提供一种可增强刚-挠结合线路板的结合轻度的表面处理方法。
为解决上述技术问题,本发明提供一种刚-挠结合线路板的结合表面处理方法,包括对挠性板内层表面的覆盖膜进行等离子蚀刻的过程。这里所说的挠性板内层表面是指挠性线路板的朝向刚性线路板的一面,覆盖膜贴合在挠性板内层表面上。本发明方法采用等离子蚀刻,等离子体对覆盖膜表面进行凹蚀和离子轰击,使覆盖膜表面达到分子级范围内的“粗糙”程度,从而改变其表面的粘接特性,使刚-挠结合线路板具有较高的结合强度。
在此基础上,进一步地:
对挠性板内层表面覆盖膜进行等离子蚀刻的过程包括以下步骤:
a.将覆盖膜或贴有覆盖膜的挠性板置于真空腔内;
b.向真空腔内充入蚀刻气体,并对真空腔中的蚀刻气体加载电磁场以使蚀刻气体产生等离子体,等离子体对挠性板内层表面覆盖膜的结合面进行蚀刻处理;
步骤b中的覆盖膜的结合面是指覆盖膜的与刚性板结合的表面。
采用本发明方法,可以在覆盖膜贴合在挠性线路板上之后对覆盖膜的结合面进行蚀刻处理,再将覆盖膜的结合面与刚性线路板结合;也可以先对覆盖膜的结合面进行蚀刻处理,再将覆盖膜与挠性线路板、刚性线路板结合。
步骤b中所用蚀刻气体为N2、CF4和O2中的一种或一种以上的组合。蚀刻气体可以采用一种气体,也可以采用两种或两种以上气体组成的混合气体。
步骤b的一种具体实施方式包括以下过程:在对真空腔中的蚀刻气体加载电磁场的情况下进行以下四个阶段:第一阶段,真空腔中的蚀刻气体为N2气,处理3-15分钟;第二阶段,真空腔中的蚀刻气体为CF4和O2二种气体,处理10-50分钟;第三阶段,真空腔中的蚀刻气体为O2气,处理5-15分钟;第四阶段,真空腔中的蚀刻气体为N2气,处理3-10分钟。
为了保证良好的结合效果,步骤b结束后,经蚀刻处理的覆盖膜在6小时内与刚性板压合。
为了排除异物,在蚀刻之前对覆盖膜的结合面进行清洗并干燥;在与蚀刻处理后的覆盖膜压合之前,对刚性线路板的结合面进行清洗并干燥。刚性线路板的结合面是指刚性板的与覆盖膜结合的表面。
本发明的有益效果是:
可以明显提高刚-挠结合线路板的剥离强度,解决了刚-挠结合线路板在恶劣条件下易分层的难题;蚀刻处理是对覆盖膜表面进行微蚀和粗化,对挠性线路板的尺寸稳定性影响较小,不会影响挠性线路板的外观,尤其适合挠性线路板上带有金手指以及刚-挠结合线路板中挠性线路板大面积外露的情形;对覆盖膜的外观影响较小;生产过程清洁,无污染。
5)附图:实用新型专利必须提供附图,附图中构成件可以有标记,尺寸和参数不必标注。
附图说明:
下面通过具体实施方式并结合附图,对本发明作进一步的详细说明:
图1是本发明一种具体实施方式的流程示意图。
6)优选具体实施方式(可与第4部分合写;尽量写明所有同样能完成发明目的的替代方案,所述替代可以是部分结构、器件、方法步骤的替代,也可以是完整的技术方案):
对于产品发明应描述产品构成、电路构成或者化学成分、各部分之间的相互关系、工作过程或操作步骤;对于方法发明应写明步骤、参数、工艺条件等,可提供多个具体实施方式。
具体实施方式:
实施例一
本实施例中制作刚-挠结合线路板的过程如图1所示。本实施例所用挠性板的材质为1mil PI厚度,1OZ铜厚,双面无胶电解铜;刚性板的材质为FR4,铜厚1/2OZ(不含铜),总厚度0.2mm,TG≥170℃,无字黄料;覆盖膜的材质为聚酰亚胺(PI)。制作刚-挠结合线路板的具体过程如下:
挠性板开料:按照设计的尺寸准备挠性板坯料;
内层线路:在挠性板坯料上布设线路;
内层贴覆盖膜:在挠性线路板朝向刚性线路板的一面上贴合覆盖膜
等离子蚀刻:将挠性板平放在等离子机处理腔内的托盘上,关上真空腔,按正常开机程序进入后按以下等离子蚀刻参数处理:
第一阶段,只充入N2气,功率3000W,流量250cc/min,处理3分钟;
第二阶段,充入CF4+O2,功率3000W,流量80+160cc/min,处理10分钟;
第三阶段,充入O2气,功率3000W,流量250cc/min,处理5分钟;
第四阶段,充入N2气,功率3000W,流量250cc/min,处理3分钟。
在等离子蚀刻过程中,在真空电场环境中,蚀刻气体产生高蚀刻强度的等离子体(活性基团)对覆盖膜(PI)表面进行凹蚀和离子轰击,使覆盖膜(PI)表面形成分子级范围内的“粗糙”,从而改变其表面的粘接特性。
刚性板开料:按照设计的尺寸准备刚性板坯料;
外层线路:在刚性板坯料上布设线路;
刚-挠贴合:将刚性板和挠性板贴合,覆盖膜的结合面与刚性板接触;
4. 压合:使用真空传压机压制步骤3得到的刚-挠贴合板,压合参数为:140℃×100PSI×15MIN,在真空传压机中同时压制6块步骤3得到的刚-挠贴合板, 叠板方式如下:
----------上承载板
----------牛皮纸(8张牛皮纸)
 ……………
----------钢板
----------硅胶
----------离型膜
5.压制后固化:160℃×60MIN
采用以上方法最终制得刚-挠结合线路板。上述方法中,除等离子蚀刻过程外,其它过程均可采用现有技术中的制作过程。
实施例二
本实施例与实施例一的区别仅在于采用了不同的等离子蚀刻参数:
第一阶段,只充入N2气,功率3800W,流量320cc/min,处理8分钟;
第二阶段,充入CF4+O2,功率3800W,流量100+200cc/min,处理30分钟;
第三阶段,充入O2气,功率3800W,流量320cc/min,处理8分钟;
第四阶段,充入N2气,功率3800W,流量320cc/min,处理6分钟。
实施例三
本实施例与实施例一的区别仅在于采用了不同的等离子蚀刻参数:
第一阶段,只充入N2气,功率4500W,流量400cc/min,处理15分钟;
第二阶段,充入CF4+O2,功率4500W,流量120+240cc/min,处理50分钟;
第三阶段,充入O2气,功率4500W,流量400cc/min,处理15分钟;
第四阶段,充入N2气,功率4500W,流量400cc/min,处理10分钟。
对比例一(喷砂)
本对比例与实施例一的区别仅在于:实施例一采用等离子蚀刻方法对覆盖膜的结合面进行处理,而本对比例使用水平喷砂机对覆盖膜的结合面按以下条件进行喷砂处理:AL2O3浓度10%,喷砂速度1.8 m/min,上喷淋压力1.0kg/cm2,下喷淋压力1.2kg/cm2;处理完成后使用水平洗板机清洗,条件:酸洗浓度2.5%,上喷淋压力1.2kg/cm2 ,下喷淋压力1.2kg/cm2 ,速度1.8 m/min,烘干温度85℃。
对比例二(磨板)
本对比例与实施例一的区别仅在于:实施例一采用等离子蚀刻方法对覆盖膜的结合面进行处理,而本对比例使用水平磨板机对覆盖膜的结合面按以下条件进行磨板处理: 磨刷电流2.9 A ,磨板速度1.8m/min,磨刷目数500#、800# , 磨痕要求10~20mm。处理完成后使用水平洗板机清洗,条件:酸洗浓度2.5%,上喷淋压力1.2kg/cm2 ,下喷淋压力1.2kg/cm2 ,速度1.8 m/min,烘干温度85℃。
对比例三(化学清洗)
本对比例与实施例一的区别仅在于:实施例一采用等离子蚀刻方法对覆盖膜的结合面进行处理,而本对比例使用水平化学清洗机对覆盖膜的结合面按以下条件进行化学清洗(微蚀)处理:微蚀压力0.9kg/cm2,微蚀温度30℃,微蚀速率0.5um/min,过机速度1.8 m/min。处理完成后使用水平洗板机清洗,条件:酸洗浓度2.5%,上喷淋压力1.2kg/cm2 ,下喷淋压力1.2kg/cm2 ,速度1.8 m/min,烘干温度85℃。
测试
将以上各实施例和对比例得到的刚-挠结合线路板进行剥离强度测试和热冲击测试。
强度测试方法:用90度剥离强度测试仪,将样板裁切成1×25cm的条状测试物,用火机点燃试样一端,使挠性板与刚性板离起0.5mm长度,固定试样在剥离机固定轴上,用夹子夹住已剥离的挠性板,打开剥离测试机和打印机记录数据。测试结果见表一。
热冲击测试方法:取样尺寸8×10cm ,烘烤150℃×60min,锡炉加温288℃,将试样垂直浸入锡面下,秒表计时10S后取出,重复以上方法测试5次。测试结果见表二。
表一 剥离强度测试结果
层数 |
剥离强度(Kgf/cm) |
|||||
第1层 |
第2层 |
第3层 |
第4层 |
第5层 |
第6层 |
|
等离子蚀刻处理 |
①:4.02 |
①:3.78 |
①:3.86 |
①:3.96 |
①:3.89 |
①:3.86 |
喷砂处理 |
2.32 |
2.22 |
2.41 |
2.21 |
2.31 |
2.34 |
磨板处理 |
1.36 |
1.43 |
1.44 |
1.36 |
1.39 |
1.45 |
化学清洗处理 |
1.35 |
1.31 |
1.35 |
1.39 |
1.33 |
1.33 |
表一中“等离子蚀刻处理”一栏中的①、②、③分别代表实施例一、二、三所得刚-挠结合线路板进行剥离强度测试的数据。
从表一数据可知,采用本发明方法对覆盖膜结合面进行等离子蚀刻处理得到的刚-挠结合板的剥离强度明显优于采用现有技术中的喷砂、磨板和化学清洗对覆盖膜结合面进行处理得到的刚-挠结合板的剥离强度。
表二 热冲击测试结果
处理方法 |
热冲击条件 |
热 冲 击 次 数 |
||||
1次 |
2次 |
3次 |
4次 |
5次 |
||
等离子处理① |
288℃、10S |
无分层 |
无分层 |
无分层 |
无分层 |
轻微分层 |
等离子处理② |
288℃、10S |
无分层 |
无分层 |
无分层 |
无分层 |
轻微分层 |
等离子处理③ |
288℃、10S |
无分层 |
无分层 |
无分层 |
无分层 |
轻微分层 |
喷砂处理 |
288℃、10S |
无分层 |
无分层 |
轻微分层 |
|
|
磨板处理 |
288℃、10S |
无分层 |
无分层 |
轻微分层 |
|
|
化学清洗处理 |
288℃、10S |
无分层 |
轻微分层 |
|
|
|
表二中“处理方法”一栏中的①、②、③分别代表实施例一、二、三所得刚-挠结合线路板进行热冲击测试的结果。
从表二中的测试结果可知,采用本发明方法对覆盖膜结合面进行等离子蚀刻处理得到的刚-挠结合板在连续第5次热冲击测试后才出现轻微分层,而采用现有技术中的化学清洗对覆盖膜结合面进行处理得到的刚-挠结合板在第2次热冲击测试后就出现轻微分层、采用现有技术中的喷砂、磨板对覆盖膜结合面进行处理得到的刚-挠结合板在第3次热冲击测试就出现轻微分层。采用本发明方法对覆盖膜结合面进行等离子蚀刻处理得到的刚-挠结合板的耐热冲击性能明显优于采用现有技术中的喷砂、磨板和化学清洗对覆盖膜结合面进行处理得到的刚-挠结合板的耐热冲击性能。
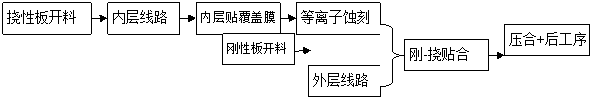
图1

 |
 |
 |
 |
 |


