



(一)技术交底书的要求:
□应清楚、完整地写明发明或实用新型的内容;
□使所属技术领域的普通技术人员能够根据此内容实施发明创造;
□使上述人员相信本发明确实可以解决现有技术不能解决的问题。
(二)技术交底书的具体样本如下:
1)发明创造的名称:
基于无线传感器网络的机床颤振智能监控系统及方法
2)所属技术领域:
技术领域:
本发明涉及一种基于无线传感器网络的机床颤振智能监控系统及方法。
3)背景技术
3.1)详细介绍技术背景,并描述申请人所知的与发明方案最接近的已有技术(应详细介绍,以不需再去看文献即可领会该技术内容为准,如果现有技术出自专利、期刊、书籍,则提供出处);
3.2)对现有技术存在的缺点进行客观的评述(现有技术的缺点是针对于本发明的优点来说的;如果找不出对比技术方案及其缺点,可用反推法,根据本发明的优点来找对应的缺点;本发明不能解决的缺点,不需提供;缺点可以是成本高、处理时间慢等类似问题)。
背景技术:
无线传感器网络是一种分布式网络,它的终端兼具传感与通信的功能。由于具有自组织、动态拓扑、集成度高、柔性大等特点,无线传感器网络的布置与组网都变得相对容易。
无线传感器网络由于同时具有数据采集、处理与传输的功能,而且传感器类型多样,在医疗、环境、家具等领域都已有所应用。
由于应用需求的提升,作为对于整体性能影响极大的采样保持电路模块面临苛刻的设计要求,高速度,高精度,高线性度,大的动态范围,低电压电源供电和低功耗都成为设计的重要指标。而这些性能很大程度上又取决于运算放大器,最终的结果就是运算放大器的设计参数要求极高,增益带宽积,压摆率,输出电压范围和功耗等参数的高指标使得设计变得困难。而且在流片过程中一旦出现偏差,对性能的影响极大。
高速加工过程中,刀具颤振与刀具磨损是影响加工稳定性与加工零件质量的关键的因素。特别是刀具颤振,由于其在加工过程中具有突发性,且破坏较大,因此智能监控与预测刀具颤振对提高加工稳定性与加工质量有重要意义。
4)发明内容:
4.1)正面描述本发明所要解决的技术问题(对应现有技术的所有缺点;本发明解决不了的,不需提供);
4.2)清楚完整的叙述发明创造的技术方案,应结合工艺流程图、原理框图、电路图、仿真图、布局图、设备结构图进行说明(越详细越好,可与第6部分合写;发明中每一功能的实现都要有相应的技术实现方案,不能只有原理,也不能只做功能介绍;需要详细提供与现有技术的区别技术和关联技术;每个附图都应有对应的文字描述,以他人不看附图即可明白技术方案为准;所有英文缩写都应中文注释):
对于机械产品的发明创造应详细说明每一个结构零部件的形状、构造、部件之间的连接关系、空间位置关系、工作原理等;
对于电器产品应描述电器元件的组成、连接关系;
对于无固定形状和结构的产品,如粉状或流体产品、化学品、药品,应描述其组分及其含量、制造工艺条件和工艺流程等;
对于方法发明,应描述操作步骤、工艺参数等;
4.3)简单点明本发明的关键点和欲保护点(逐项列出1、2、3、、、),并简单介绍与最好的现有技术相比,本发明有何优点(一两个自然段即可;结合技术方案来描述,做到有理有据,即用推理或因果关系的方式推理说明;可以对应所要解决的技术问题或发明目的来描述)。
发明内容:
本发明的主要目的在于克服现有技术的不足,提供一种基于无线传感器网络的机床颤振智能监控系统。
为实现上述目的,本发明采用以下技术方案:
一种基于无线传感器网络的机床颤振智能监控系统,包括:
安装于机床若干振动测量点的振动场测量部分,用于获取机床的振动场信息;
数据传输部分,用于将获取的振动场信息传输到上位机;以及
上位机,包括:
特征信息提取部分,用于通过分析数据,提取振动特征信息;
智能诊断部分,用于通过分析振动特征信息,判断机床是否发生颤振;以及
加工参数优化部分,用于根据诊断结果和当前的加工参数作出决策,维持或改变当前的加工参数,保证加工过程稳定。
进一步地:
所述振动场测量部分包含传感模块、电源模块和信息处理模块,所述传感模块用于测量振动,所述信息处理模块包括信号放大模块、抗混叠滤波模块、ADC和MCU,振动信号经过所述信号放大模块放大,然后由所述抗混叠滤波模块滤波,滤波后的信号通过ADC采样后将数据送到MCU,MCU将数据打包为数据包,通过所述数据传输部分传输到上位机。
所述振动场测量部分包含还包括用于存储数据的存储模块与堆栈模块,其中所述堆栈模块还用于支持通信协议。
所述数据传输部分包括数据发送子部分与数据接收子部分;数据发送子部分包括位于振动测量点的无线射频模块,用于将数据发送通过无线方式发送出去,所述数据接收子部分接收所述数据发送子部分发送的数据,并负责建立通信网络拓扑,所述数据接收子部分接收数据后,经由串口与上位机通信。
所述特征信息提取部分包括频谱分析模块、滤波模块和小波变换模块,所述频谱分析模块用于对数据进行频谱分析以找出信号中受迫振动的基频和谐振频率,所述滤波模块用于至少将基频和谐振频率信息滤出,所述小波变换模块用于对滤波后的输出做小波变换,得到该振动状态下的小波变换数据,即振动中的特征信息。
所述频谱分析模块采用Welch功率谱估计算法,所述滤波模块为梳状带阻数字滤波器,滤波器的通带与阻带的截止频率由所述频谱分析模块给出,所述小波变换模块的小波变换基为Morlet小波。
所述智能诊断部分基于人工神经网络,用于根据实时获得的振动特征信息判断加工是否发生颤振,所述人工神经网络使用之前利用历史数据进行训练以优化网络参数,网络训练的输入是带Tag值的特定振动状态下的小波变换数据,该数据由所述特征信息提取部分提供,Tag值包括对应振动状态下的加工参数及是否发生颤振。
所述加工参数优化部分用于根据所述智能诊断部分诊断所得到的结果,在加工工艺数据库的支持下,优化加工工艺参数,并将优化后的加工工艺参数传给数控系统,由数控系统进行相应修正,抑制颤振;其中若诊断未发生颤振,则加工工艺参数不变,并将该信息告知机床数控系统;若诊断发生颤振,则根据颤振情况以及加工工艺数据库,优化加工参数并传给机床数控系统;机床数控系统在得到信息后,根据信息作出响应,保证加工稳定性;
优选地,所述加工参数优化部分根据所述智能诊断部分提供的振动特征信息,在机床特性数据和工艺加工数据的支持下优化加工工艺参数,所述机床特性参数包括固有频率、阻尼比和模态振型,加工工艺参数包括主轴转速、切削速度、进给量和背吃刀量以及不同参数组合在加工不同材料时的特性表现。
所述人工神经网络获得机床在不同加工工艺参数组合的各个振动状态下的小波变换数据,利用带Tag值的小波变换数据进行训练;训练开始时,首先初始化网络,包括网络层数、节点数、权值及变换函数;置k=1,输入第一组带Tag的小波数据,通过神经网络后,得到输出;比较输出与Tag值,若吻合度良好,训练结束;若吻合度不佳,更新神经网络参数,并输入下一组数据,继续训练;不断迭代,直到网络的输出与Tag值的吻合度良好,训练结束。
一种基于无线传感器网络的机床颤振智能监控方法,使用所述的智能监控系统进行监测和控制,其中振动场测量部分获取机床各振动测量点的振动场信息;数据传输部分将获取的振动场信息传输到上位机;上位机中,特征信息提取部分通过分析数据,提取振动特征信息;智能诊断部分通过分析振动特征信息,判断机床是否发生颤振;加工参数优化部分根据诊断结果和当前的加工参数作出决策,维持或改变当前的加工参数,保证加工过程稳定。
本发明与现有技术相比的有益效果是:
本发明将无线传感器网络技术、振动监测技术、智能诊断技术结合起来,应用于高速机床的切削颤振智能监测与控制,在工业中有着重要的意义。应用本发明可有效提高高速机床的实时监控性能,实时监测机床的加工状态,诊断机床是否发生颤振。颤振发生时,可及时优化加工的工艺参数,抑制颤振。应用于高速加工中,可有效提高加工的稳定性和加工零件的表面质量和合格率。
进一步地,对振动的分析与诊断采用小波变换技术与人工神经网络技术,信息提取更有效,诊断结果更可靠。
进一步地,数据传输采用无线方式,传感器布置方便灵活。
5)附图:实用新型专利必须提供附图,附图中构成件可以有标记,尺寸和参数不必标注。
附图说明:
图1是本发明实施例的基于无线传感器网络的机床颤振智能监控系统的整体结构图;
图2是本发明实施例的测量点的信号流程图;
图3是本发明实施例的测量点的逻辑组成图;
图4是本发明实施例的上位机软件智能监测总体框架图;
图5为本发明实施例的特征数据提取方法示意图;
图6为本发明实施例的人工神经网络的训练过程示意图。
6)优选具体实施方式(可与第4部分合写
;尽量写明所有同样能完成发明目的的替代方案,所述替代可以是部分结构、器件、方法步骤的替代,也可以是完整的技术方案):
对于产品发明应描述产品构成、电路构成或者化学成分、各部分之间的相互关系、工作过程或操作步骤;对于方法发明应写明步骤、参数、工艺条件等,可提供多个具体实施方式。
具体实施方式:
以下对本发明的实施方式作详细说明。应该强调的是,下述说明仅仅是示例性的,而不是为了限制本发明的范围及其应用。
参阅图1至图6,在一种实施例中,一种基于无线传感器网络的机床颤振智能监控(监测与控制)系统,包括:安装于机床若干振动测量点的振动场测量部分,用于获取机床的振动场信息;数据传输部分,用于将获取的振动场信息传输到上位机;以及上位机,上位机包括:特征信息提取部分,用于通过分析数据,提取振动特征信息;智能诊断部分,用于通过分析振动特征信息,判断机床是否发生颤振;以及加工参数优化部分,用于根据诊断结果和当前的加工参数作出决策,维持或改变当前的加工参数,保证加工过程稳定。
参阅图2和图3,在优选的实施例中,所述振动场测量部分包含传感模块、电源模块和信息处理模块,所述传感模块用于测量振动,可以包括多个振动传感器1、2、……n;所述信息处理模块包括信号放大模块、抗混叠滤波模块、ADC和MCU,振动信号经过所述信号放大模块放大,然后由所述抗混叠滤波模块滤波,滤波后的信号通过ADC采样后将数据送到MCU,MCU将数据打包为数据包,通过所述数据传输部分传输到上位机。
参阅图3,在优选的实施例中,所述振动场测量部分包含还包括用于存储数据的存储模块与堆栈模块,其中所述堆栈模块还用于支持通信协议。
参阅图1至图3,在优选的实施例中,所述数据传输部分包括数据发送子部分与数据接收子部分,可以采用例如ZigBee通信协议或蓝牙通信协议;数据发送子部分包括位于振动测量点的无线射频模块,用于将数据发送通过无线方式发送出去,所述数据接收子部分接收所述数据发送子部分发送的数据,并负责建立通信网络拓扑,所述数据接收子部分接收数据后,经由串口与上位机通信。
参阅图5,在优选的实施例中,所述特征信息提取部分包括频谱分析模块、滤波模块和小波变换模块,所述频谱分析模块用于对数据进行频谱分析以找出信号中受迫振动的基频和谐振频率,所述滤波模块用于至少将基频和谐振频率信息滤出,所述小波变换模块用于对滤波后的输出做小波变换,得到该振动状态下的小波变换数据,即振动中的特征信息。在优选的实施例中,其中获取的历史数据用于神经网络的训练,提取的实时信息用于机床当前状态判断。
在更优选的实施例中,所述频谱分析模块采用Welch功率谱估计算法,所述滤波模块为梳状带阻数字滤波器,滤波器的通带与阻带的截止频率由所述频谱分析模块给出,所述小波变换模块的小波变换基为Morlet小波。
参阅图6,在优选的实施例中,所述智能诊断部分基于人工神经网络,用于根据实时获得的振动特征信息判断加工是否发生颤振,所述人工神经网络使用之前利用历史数据进行训练以优化网络参数,网络训练的输入是带Tag值的特定振动状态下的小波变换数据,该数据由所述特征信息提取部分提供,Tag值包括对应振动状态下的加工参数及是否发生颤振。
参阅图4,在优选的实施例中,所述加工参数优化部分用于根据所述智能诊断部分诊断所得到的结果,在加工工艺数据库的支持下,优化加工工艺参数,并将优化后的加工工艺参数传给数控系统,由数控系统进行相应修正,抑制颤振;其中若诊断未发生颤振,则加工工艺参数不变,并将该信息告知机床数控系统;若诊断发生颤振,则根据颤振情况以及加工工艺数据库,优化加工参数并传给机床数控系统;机床数控系统在得到信息后,根据信息作出响应,保证加工稳定性。
在更优选的实施例中,所述加工参数优化部分根据所述智能诊断部分提供的振动特征信息,在机床特性数据和工艺加工数据的支持下优化加工工艺参数,所述机床特性参数包括固有频率、阻尼比和模态振型等,加工工艺参数包括主轴转速、切削速度、进给量和背吃刀量以及不同参数组合在加工不同材料时的特性表现等。
参阅图6,在更优选的实施例中,所述人工神经网络获得机床在不同加工工艺参数组合的各个振动状态下的小波变换数据,利用带Tag值的小波变换数据进行训练;训练开始时,首先初始化网络,包括网络层数、节点数、权值及变换函数;置k=1,输入第一组带Tag的小波数据,通过神经网络后,得到输出;比较输出与Tag值,若吻合度良好,训练结束;若吻合度不佳,更新神经网络参数,并输入下一组数据,继续训练;不断迭代,直到网络的输出与Tag值的吻合度良好,训练结束。神经网络使用带Tag的特征数据训练后,有良好的诊断性能。
参阅图4,在另一种实施例中,一种基于无线传感器网络的机床颤振智能监控方法,使用所述的智能监控系统进行监测和控制,其中振动场测量部分获取机床各振动测量点的振动场信息;数据传输部分将获取的振动场信息传输到上位机;在上位机中,特征信息提取部分通过分析数据,提取振动特征信息;智能诊断部分通过分析振动特征信息,判断机床是否发生颤振;加工参数优化部分根据诊断结果和当前的加工参数作出决策,维持或改变当前的加工参数,对数控系统进行相应修正,抑制颤振,保证加工过程稳定。
以下结合附图进一步描述具体实施例。
如图1所示,在各振动测量点1的获取机床振动场信息,根据机床振动场的测量需求,测量点通常有多个;数据汇聚节点2,接收从传感器节点通过无线传感器网络传输过来的数据;上位机3,分析获取的数据并向机床数控系统给出优化工艺参数。
如图2所示,振动测量点将机床的振动信号经由传感器转换为电信号,以便于后续处理。由于转换过来的电信号很微弱,同时考虑到采样的抗混叠问题,信号先经过放大然后滤波。为了实现对信号的数字分析,滤波后的信号通过ADC采样后送到控制器MCU。控制器把数据打包为数据包,经无线射频模块把数据发送出去。从逻辑结构上看,测量点组成如图3所示,主要包括传感器、ADC、MCU及电池模块。各部分的功能如前所述,存储与堆栈都用于存储数据,其中堆栈用于支持通信协议。接下来,数据汇聚节点通过无线传感器网络接收数据,把所有振动测量点的数据汇总,汇总后的数据直接送给上位机。
上位机负责分析获取的振动数据并判断是否发生颤振。数据上,分析软件主要维护三类数据,一类是不断收集的振动数据(包括历史的和实时的),表征机床的振动状态;另一类是机床的特性参数,包括固有频率、阻尼比和模态振型等;第三类是机床的加工工艺参数库,包括切削速度、进给量和背吃刀量,以及不同参数组合在加工不同材料时的特性表现等数据。
上位机软件在机床特性数据和工艺加工数据的支持下,结合智能算法,判断颤振是否发生,并以此优化加工工艺参数,整个流程如图4所示。机床一旦上电工作,软件即可进入工作状态。实时的振动场数据通过前述系统传送至上位机。送来的数据,先经由特征信息提取部分处理,输出处理后的表征该振动状态下的小波变换数据。该数据在输入到事先训练好的人工神经网络,以判断是否发生机床颤振。若未发生颤振,则加工工艺参数不变,并将该信息告知机床数控系统;若发生颤振,则根据颤振情况以及加工工艺数据库,优化加工参数并传给机床数控系统。机床数控在得到信息后,根据信息作出响应,保证加工稳定性。
特征信息的提取方法如图5所示。某时刻下,各个节点采集到的振动数据输入后,即可开始分析。首先做频谱分析,考虑到振动信号的随机特性,这里采用Welch功率谱估计算法。从功率谱中可以得到振动的基频与谐频。为了分析振动中的颤振特征信息,需要将基频与谐频信息滤出,这里采用梳状带阻数字滤波器,滤波器的通带与阻带的截止频率由频谱分析模块给出。有了滤波器参数后,系统自动设计滤波器并对信号进行滤波。滤波后的信号送到小波变换模块做小波变换,小波变换基选取Morlet小波。小波变换后输出该振动状态下的小波数据供诊断程序使用。
智能诊断部分训练方法如图6所示。在训练前,首先采集了一系列的振动状态的数据,这些数据包括机床在不同加工工艺参数(包括主轴转速、进给速度、背吃刀量、铣削速度)组合下的振动状态。这些数据通过前述特征信息提取方法,得到了各个状态下的小波变换数据,这些变换得到的数据与它们的状态一起,构成了带Tag值的小波数据,Tag值包括该振动状态下的加工参数及是否发生颤振。训练开始后,首先初始化网络,包括网络层数、节点数、权值及变换函数。置k=1,输入第一组带Tag的小波数据,通过神经网络后,得到输出。比较输出与Tag值,若吻合度良好,训练结束;若吻合度不佳,更新神经网络参数,并输入下一组数据,继续训练。不断迭代,直到网络的输出与Tag值的吻合度良好,训练结束。
以上内容是结合具体/优选的实施方式对本发明所作的进一步详细说明,不能认定本发明的具体实施只局限于这些说明。对于本发明所属技术领域的普通技术人员来说,在不脱离本发明构思的前提下,其还可以对这些已描述的实施方式做出若干替代或变型,而这些替代或变型方式都应当视为属于本发明的保护范围。
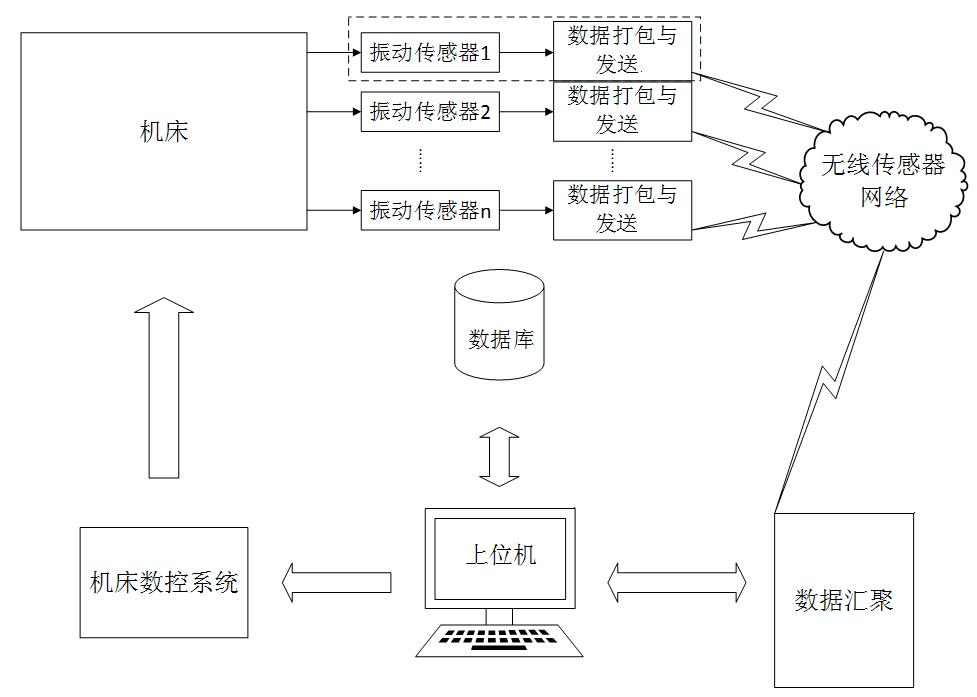
图1

图2
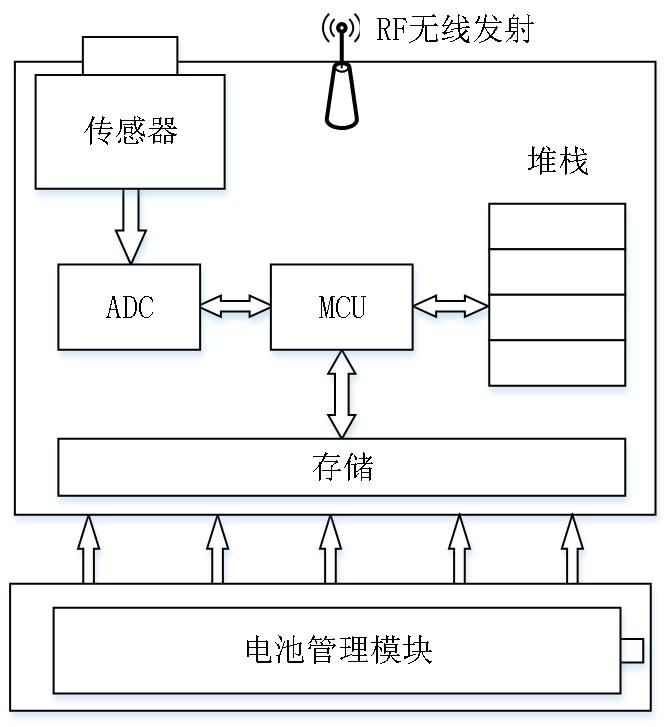
图3
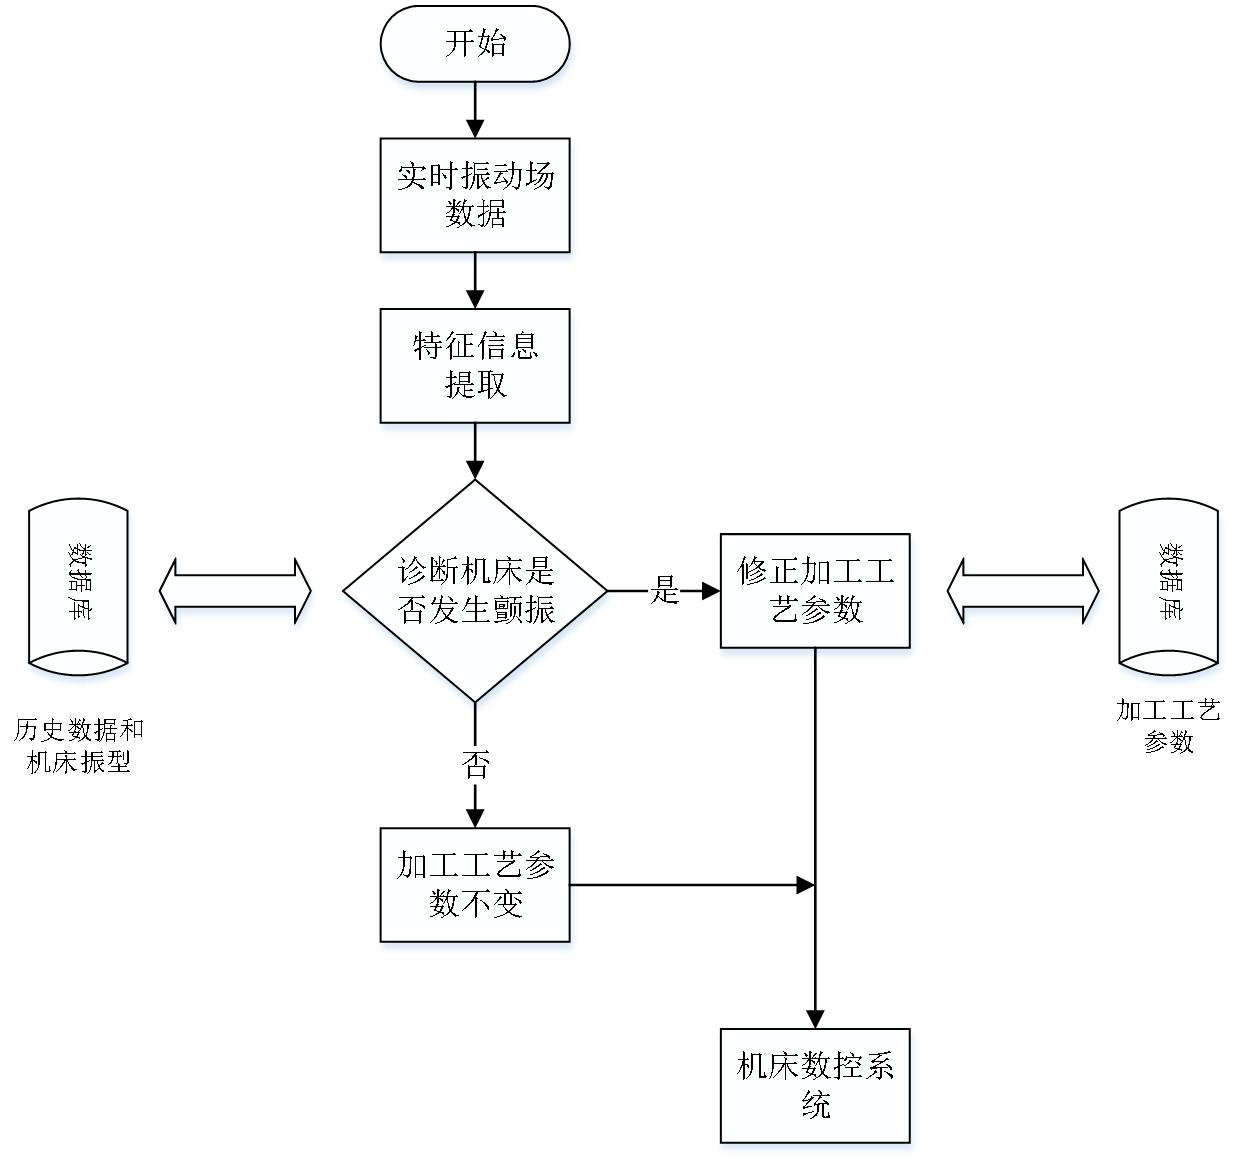
图4
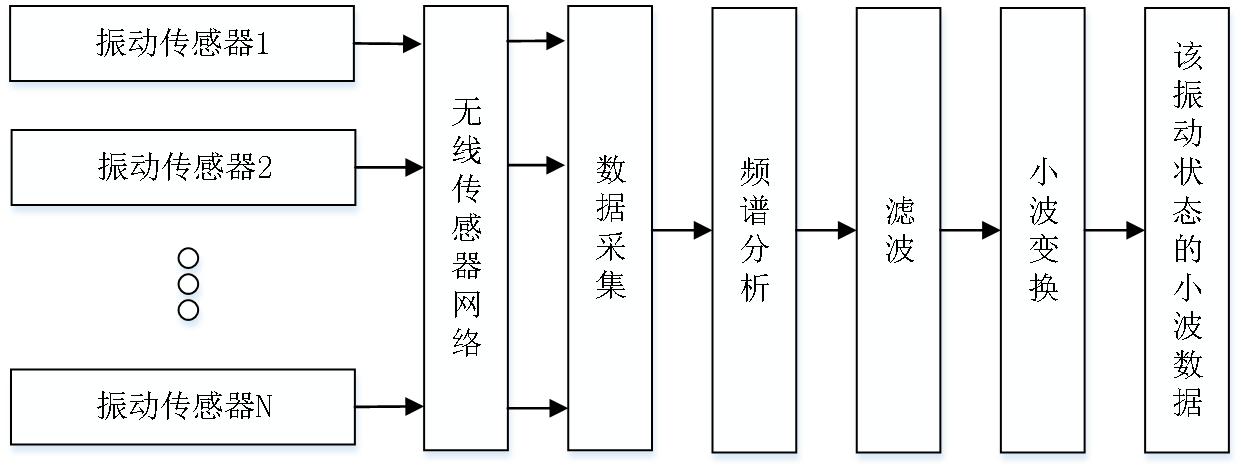
图5
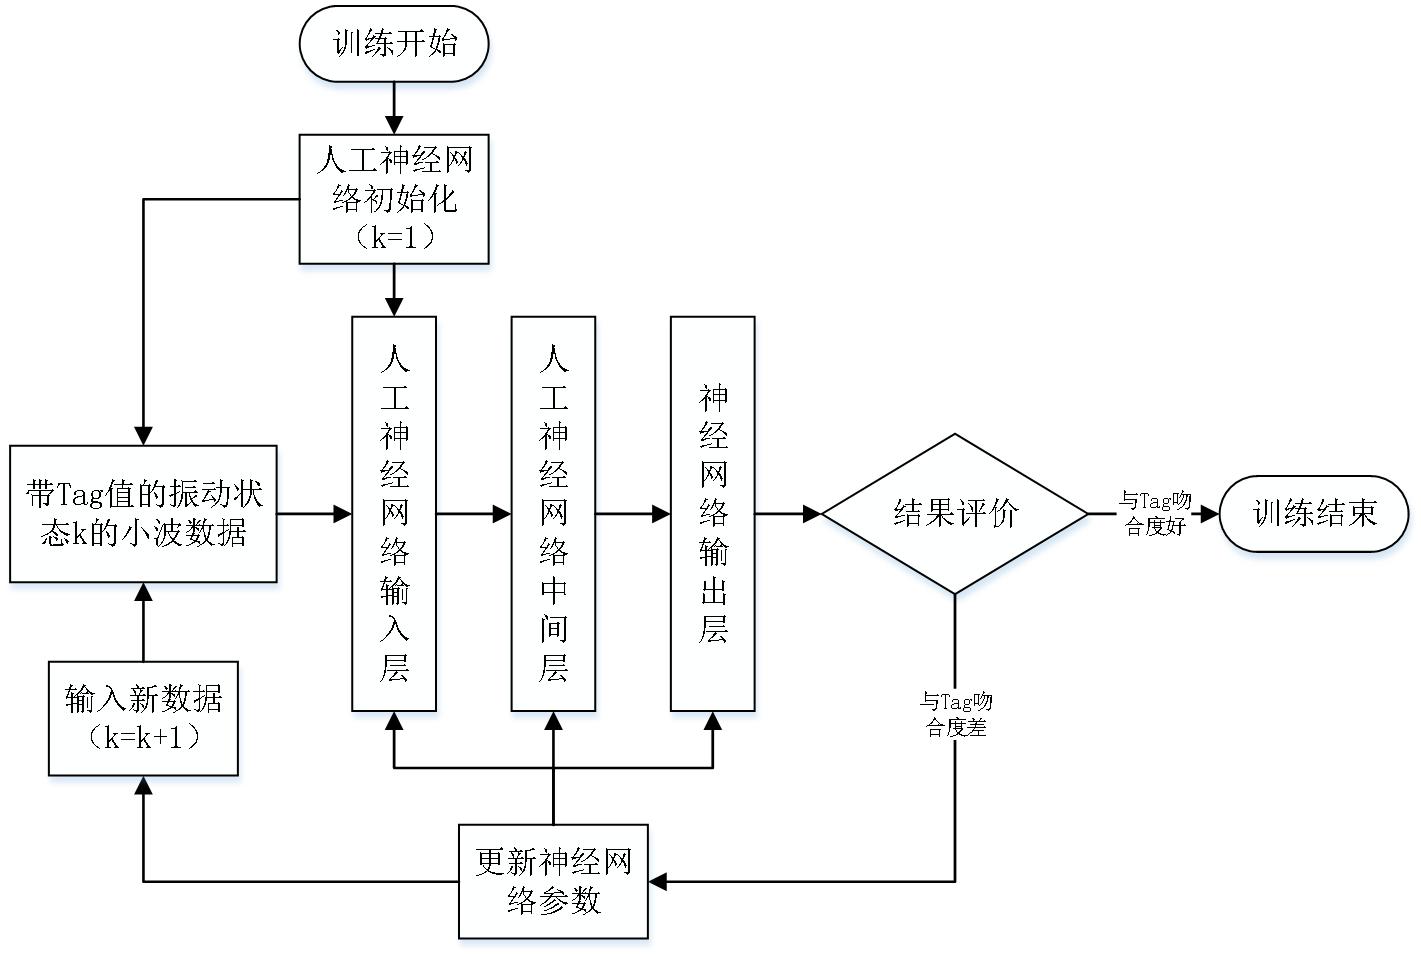
图6

 |
 |
 |
 |
 |


